-


-


-


-


WeChat

-
whatsapp

Qingdao Zhaoyuqi Ingegneria Meccanica Co.,Ltd
Qingdao Zhaoyuqi Ingegneria Meccanica Co.,Ltd
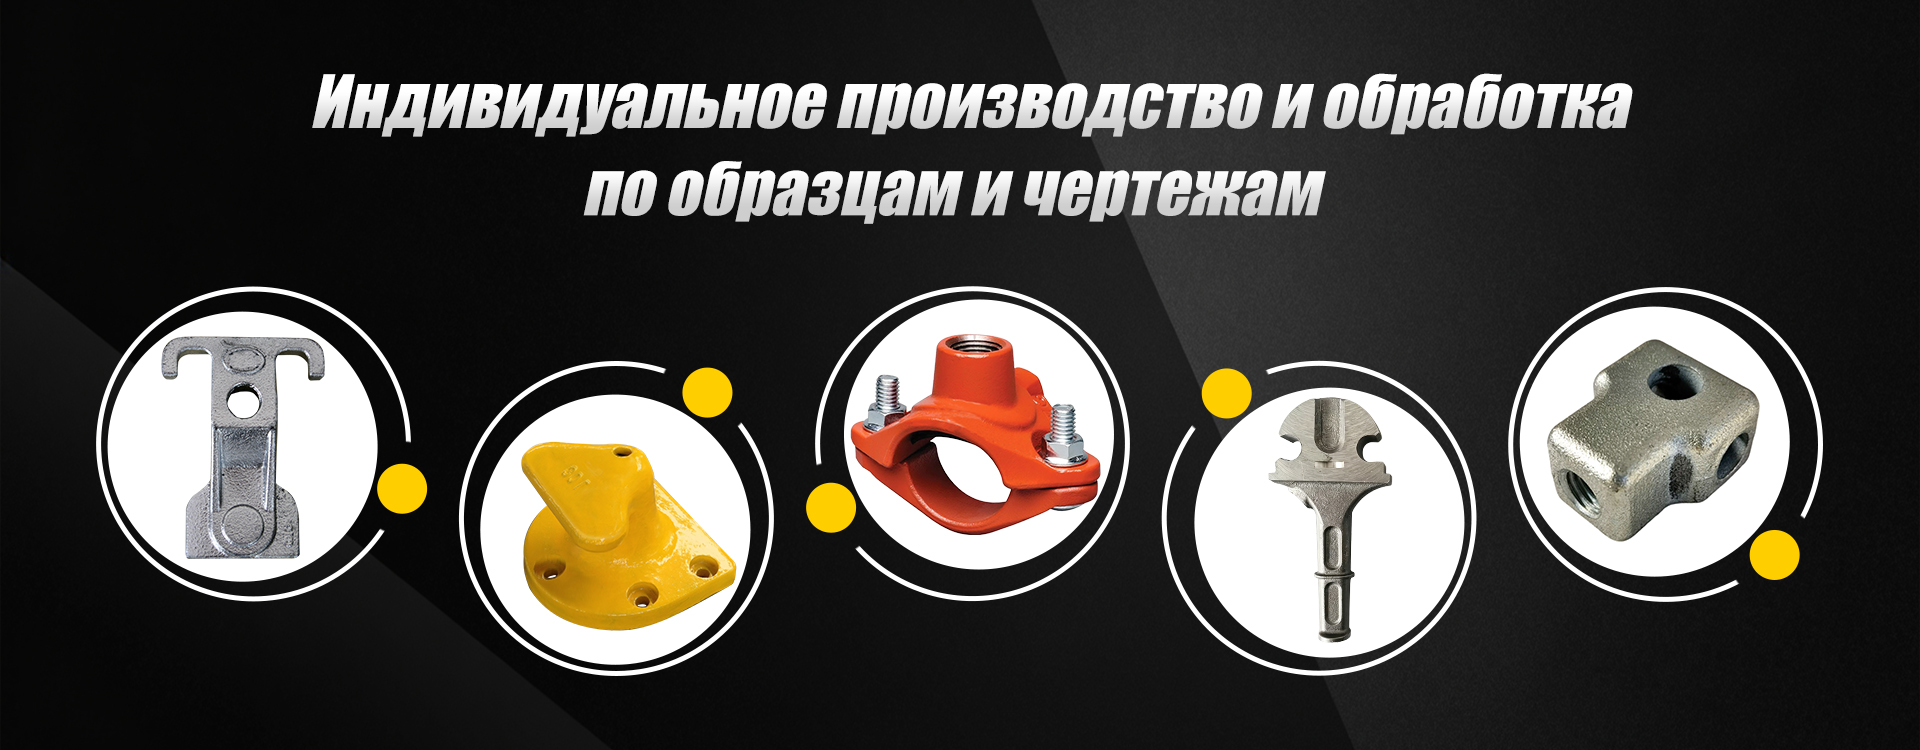
I nostri prodotti
Qingdao Zhaoyuqi Ingegneria Meccanica Co.,Ltd
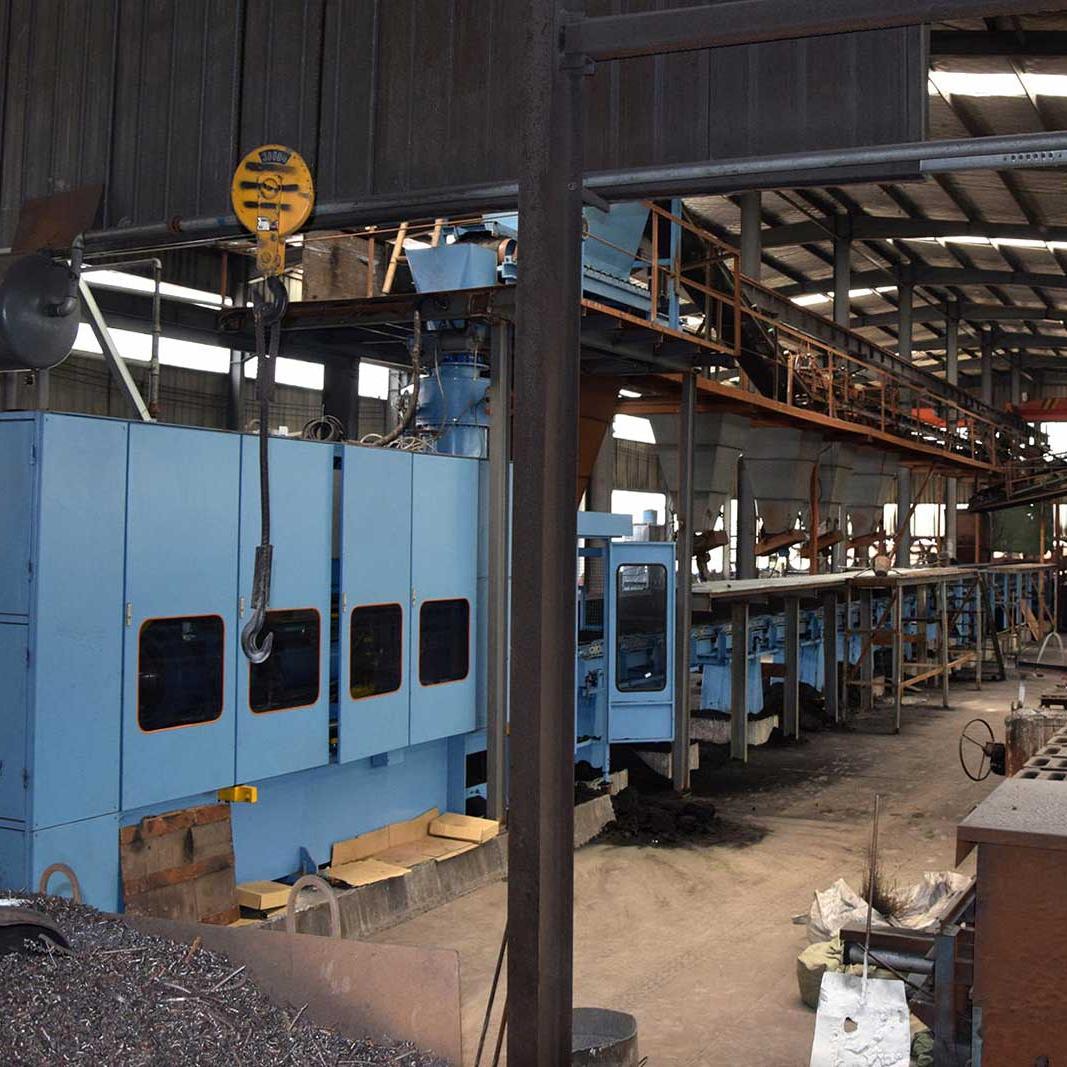
Qingdao Zhaoyuqi Mechanical Engineering Co., Ltd è stata fondata nel 2005. Si trova a Qingdao, che è una città portuale. La nostra fabbrica è specializzata in servizi di fusione di ghisa personalizzati OEM da oltre 20 anni. I principali materiali che utilizziamo sono ghisa sferoidale, ghisa grigia, acciaio e leghe metalliche. Abbiamo superato la certificazione ISO 9000 dal 2005.
Maggiori dettagli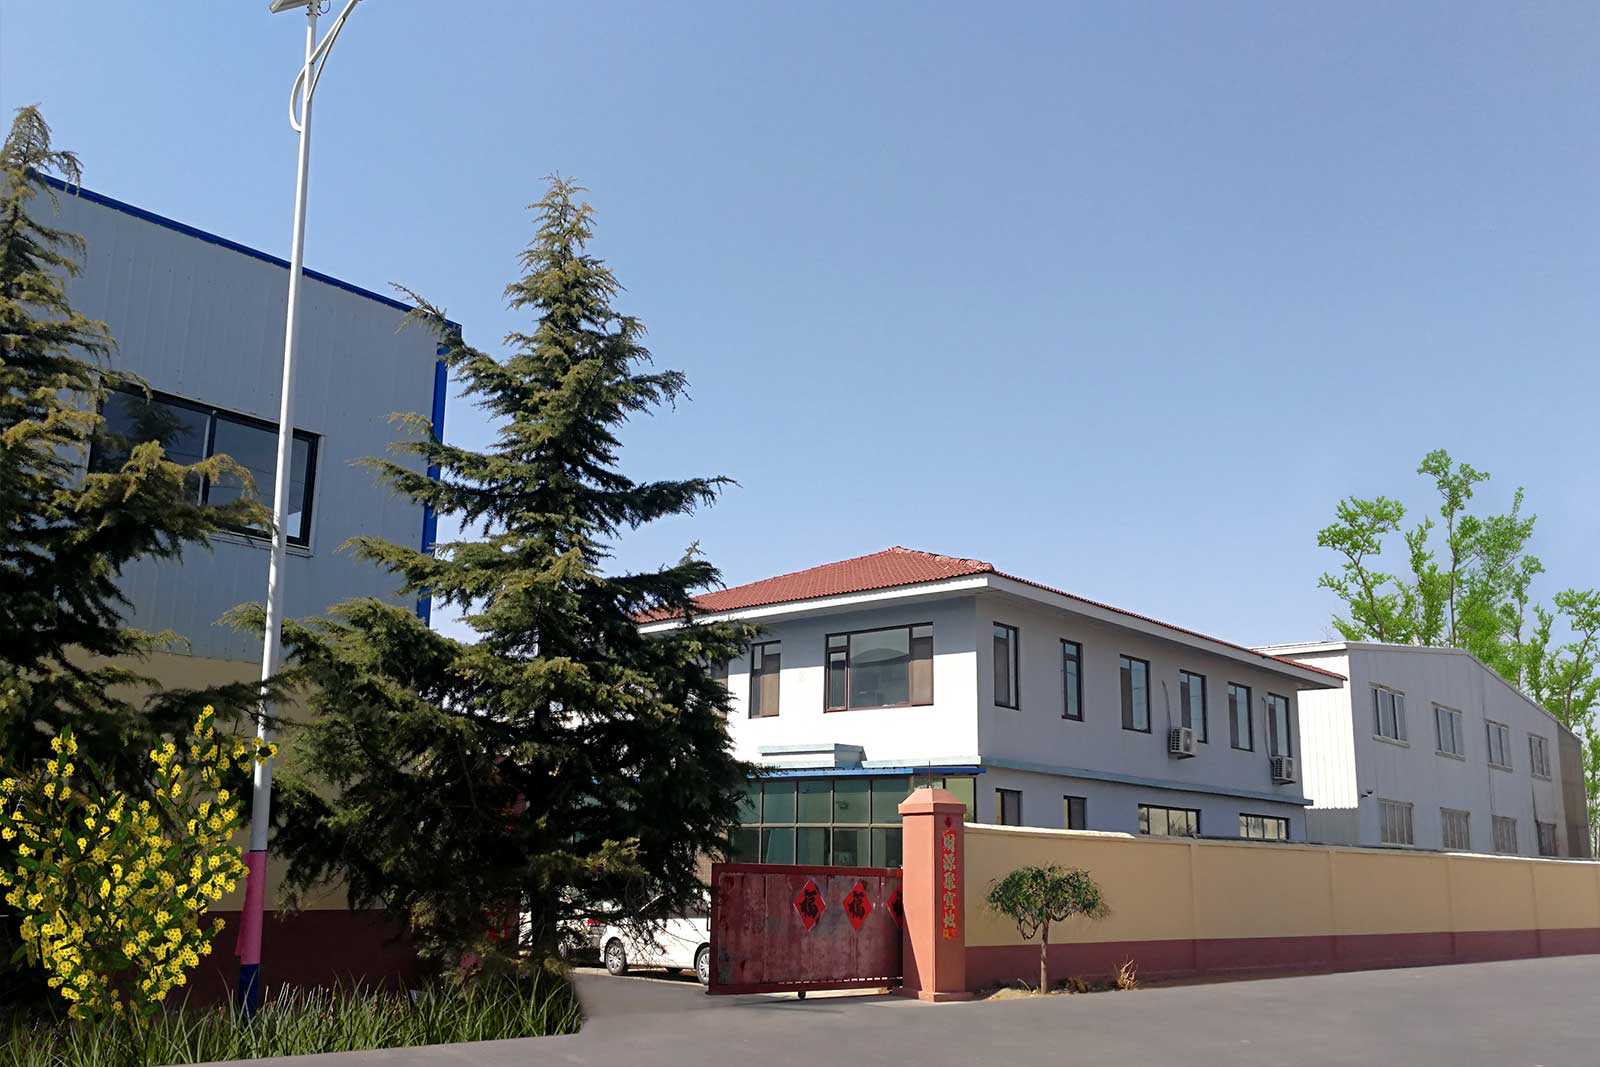
Team di assistenza professionale, garanzia del servizio post-vendita
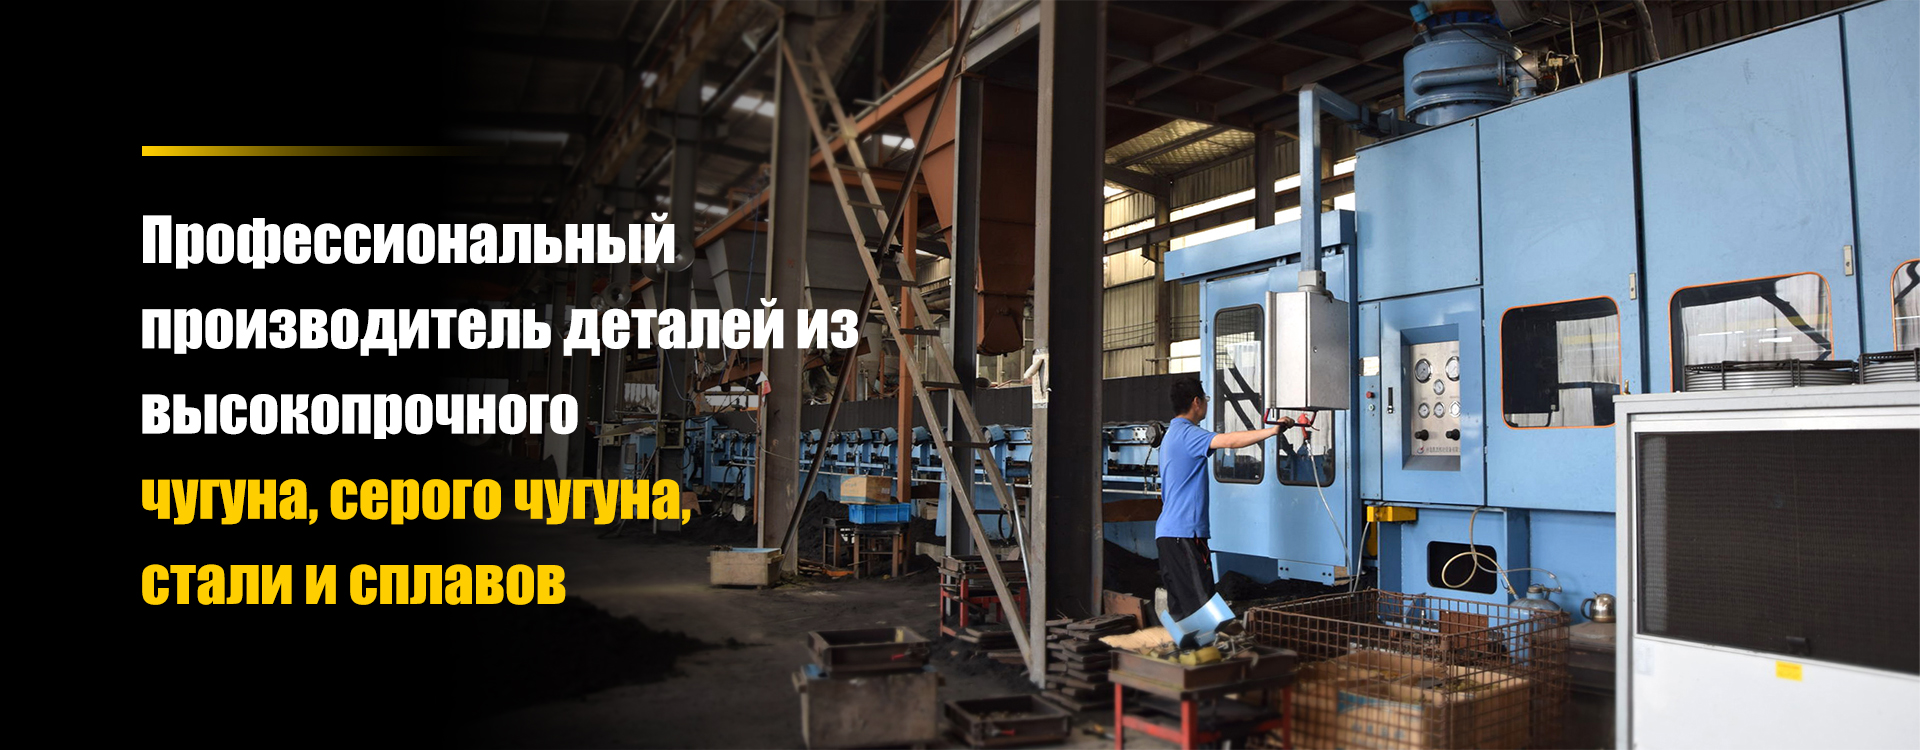
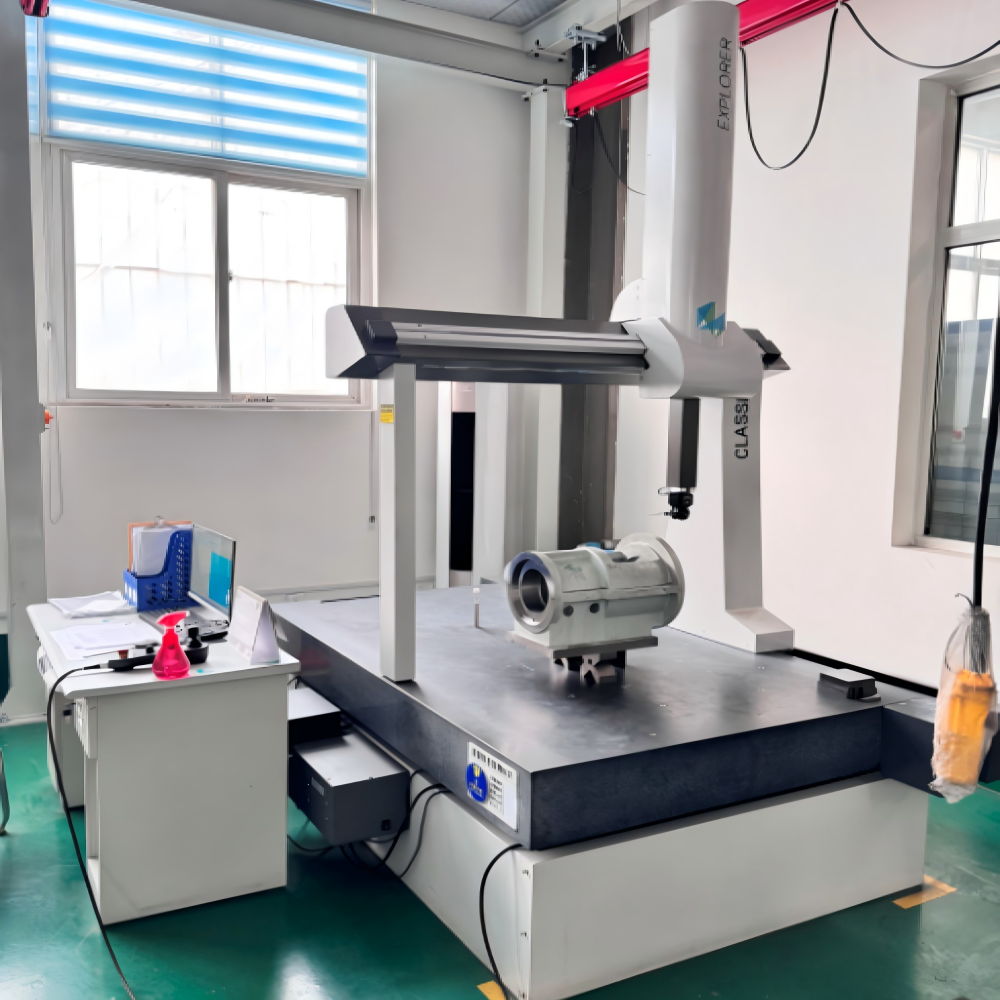
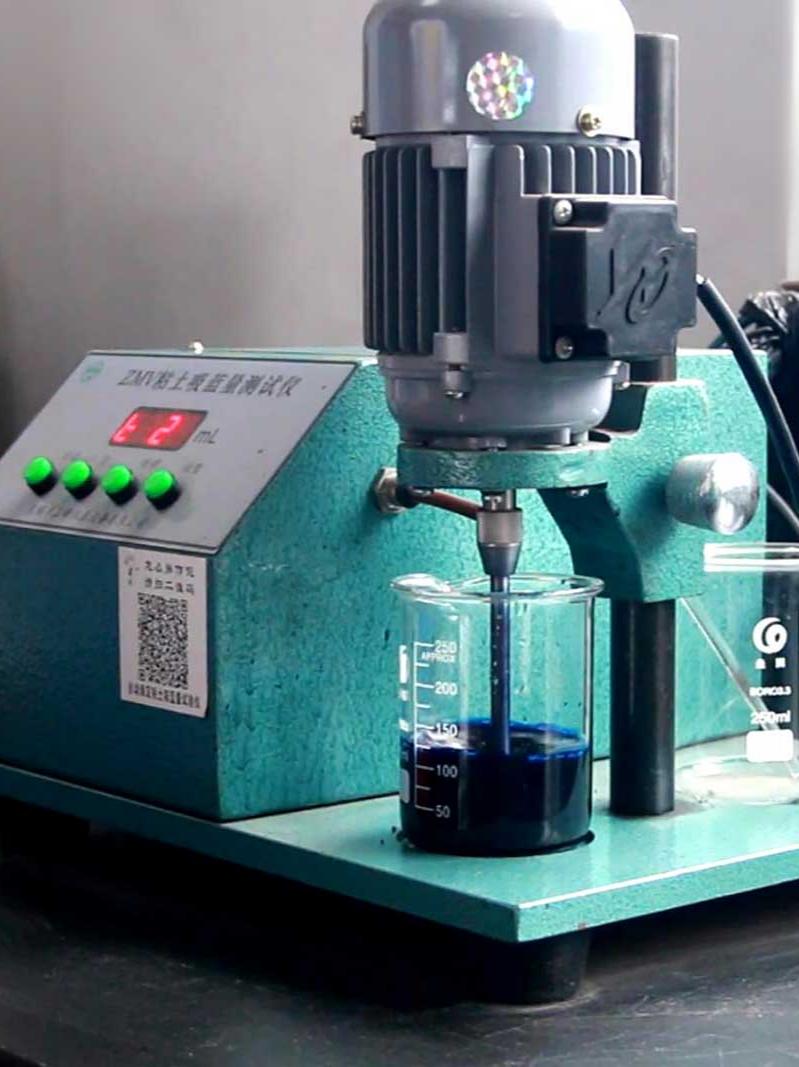
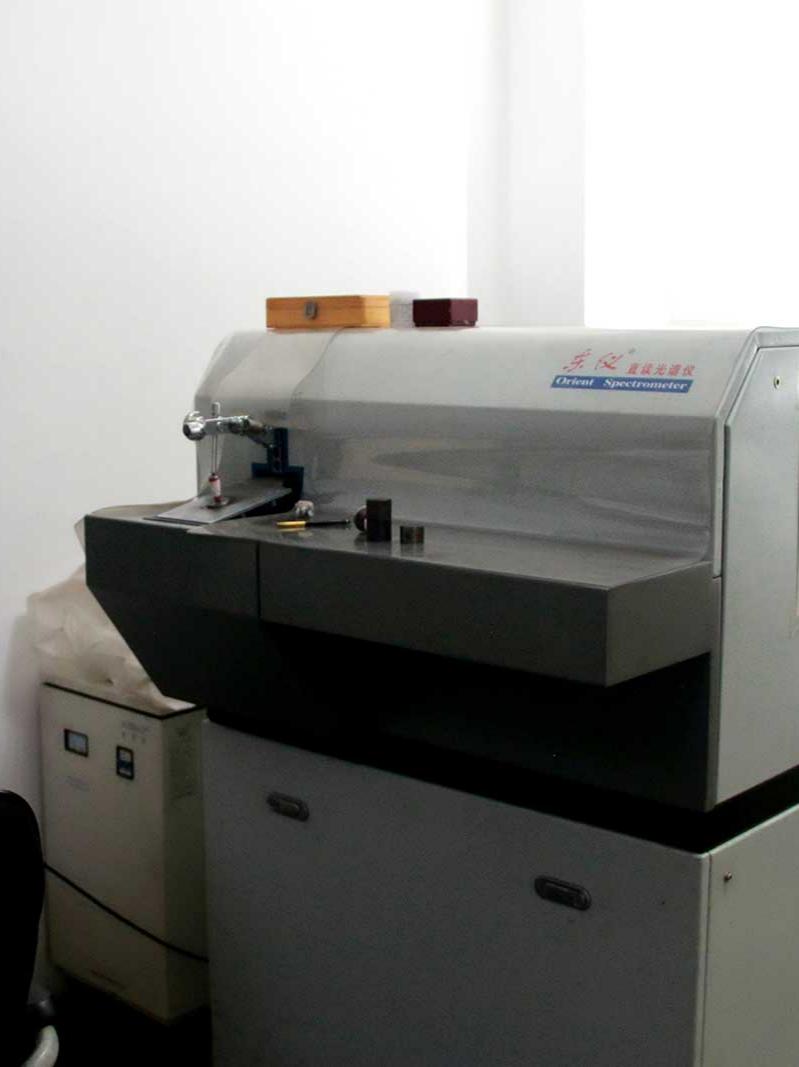
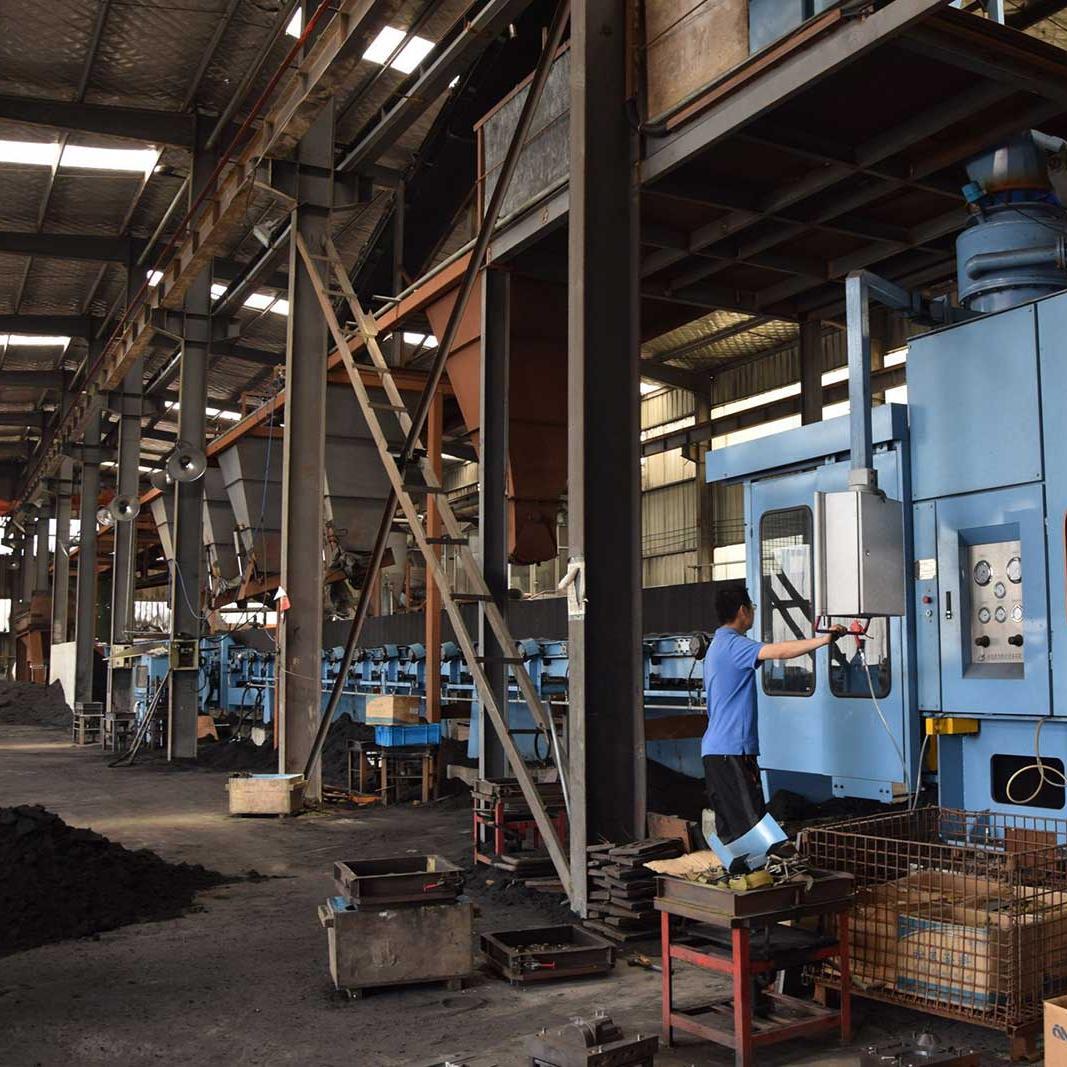
L'azienda mette al primo posto la produzione di prodotti di alta qualità, considera la qualità come vita, guida costantemente lo sviluppo del settore e ha ottenuto la certificazione ISO 9000 nel 2015. Attualmente l'azienda ha più di 100 dipendenti, un team di ricerca e sviluppo professionale, eccellenti attrezzature di produzione e una linea di stampaggio DISA. È una delle prime imprese di fusione con forni elettrici della regione. L'introduzione di apparecchiature avanzate di controllo e misurazione e di ispettori professionisti, sia nazionali che esteri, ci consente di soddisfare le esigenze dei clienti.
- Esperienza pluriennale nel settore della fonderia
- Tempi di consegna brevi e logistica puntuale
- Realizzazione accurata di campioni, elevata efficienza di produzione degli utensili, risparmio di tempo e costi

Ulteriori informazioni sulla fabbrica di fusione in sabbia OEM
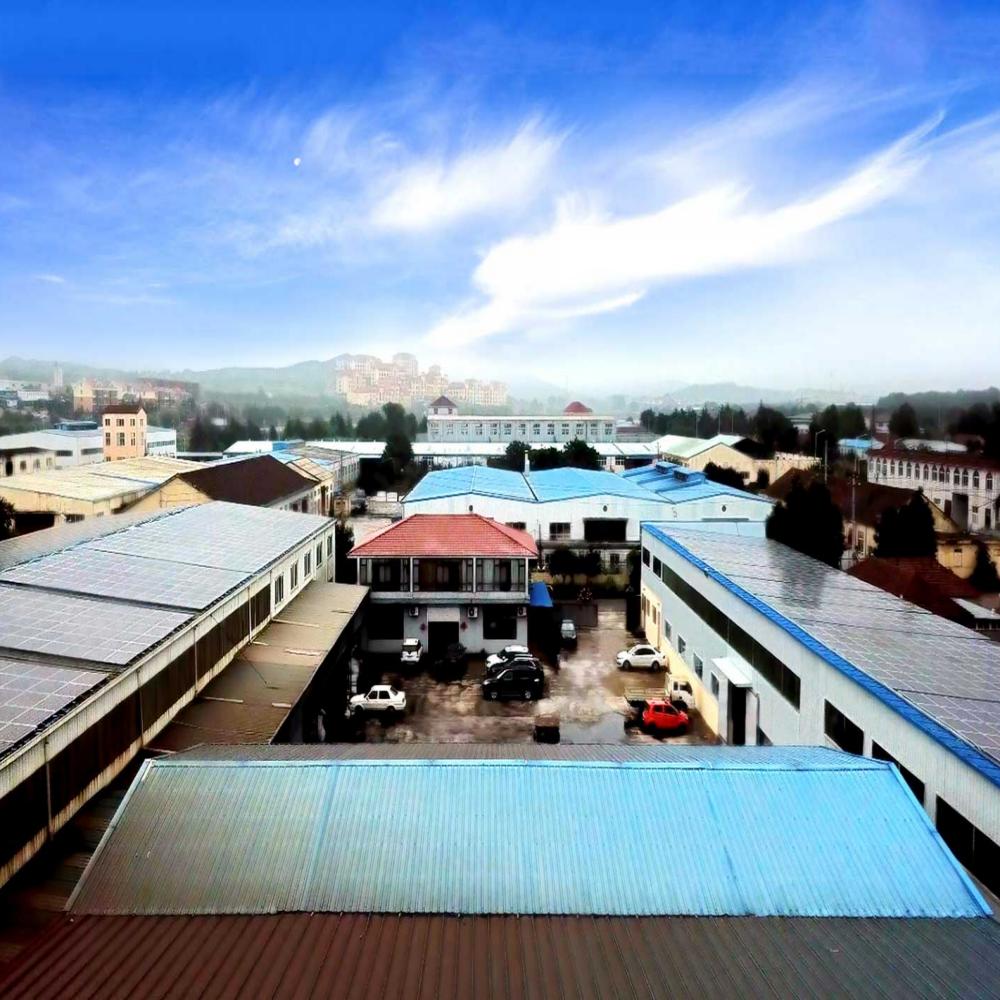
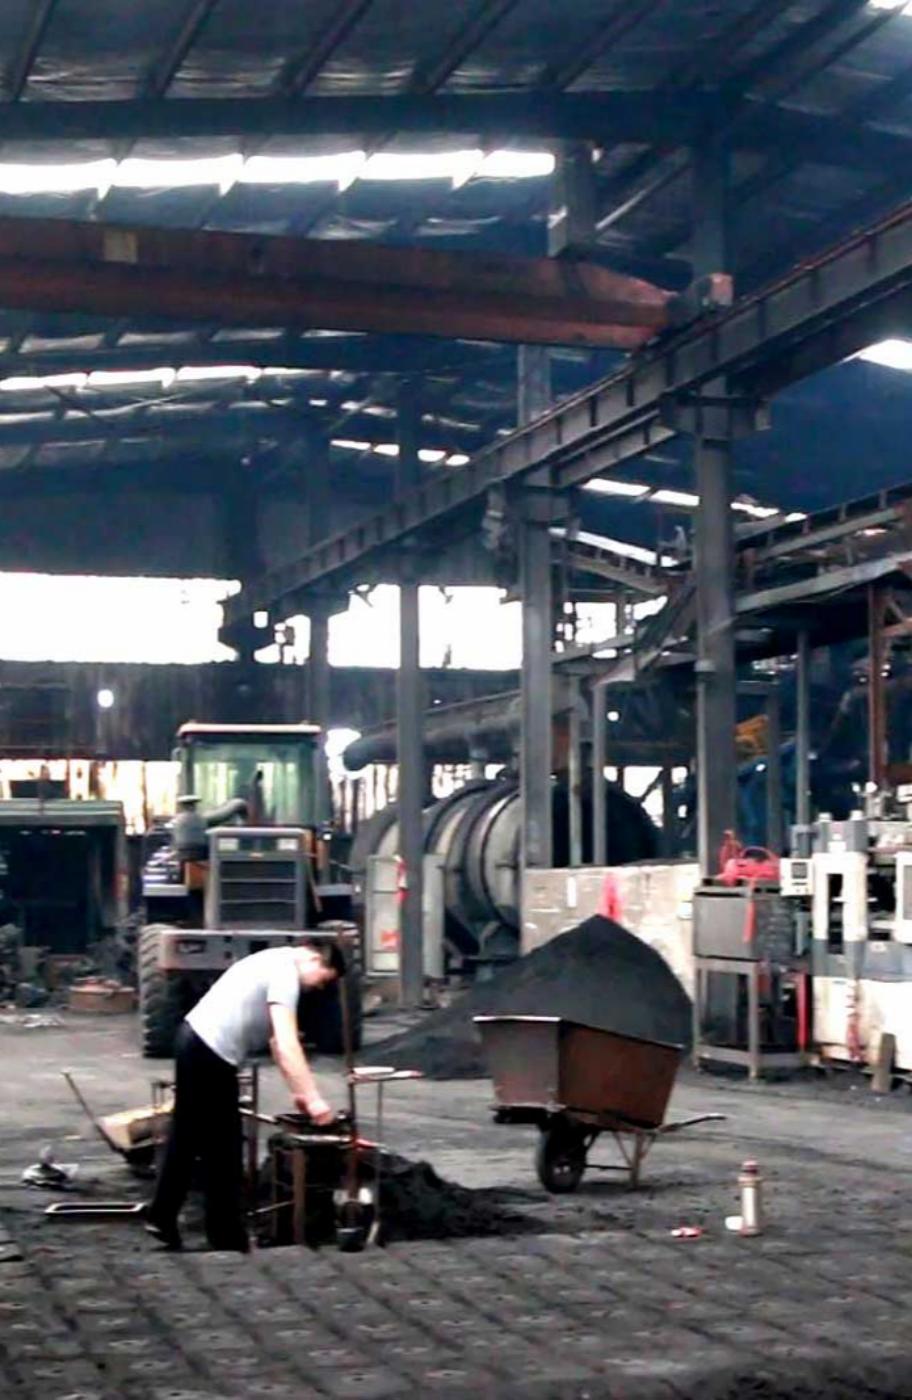
Qingdao Zhaoyuqi Machinery Co., Ltd. è un moderno produttore OEM professionale di getti in ghisa personalizzati, specializzato in tecnologie di fusione in conchiglia e sabbia verde in Cina. L'azienda ha sede a Qingdao, una città portuale. La distanza dal porto alla nostra azienda è solo di circa 1,5 ore. Siamo specializzati nella fusione in sabbia personalizzata da oltre vent'anni e siamo il fornitore preferito di parti di fusione per clienti nazionali ed esteri. Abbiamo iniziato con poche persone e ora il nostro team è composto da decine di lavoratori. La nostra fonderia, che opera nel settore da oltre due decenni, ha padroneggiato il controllo completo del processo dalla preparazione della sabbia, alla realizzazione degli stampi, dalla colata alla finitura, ed è in grado di fornire costantemente getti ad alte prestazioni in una varietà di materiali, tra cui ghisa duttile, leghe di ferro e acciaio al carbonio. Il nostro principale vantaggio competitivo risiede nella perfetta combinazione di qualità eccellente e servizio orientato al cliente. Siamo certificati ISO9001 e CE, con il 98% dei nostri prodotti esportati in Europa, America e Sud-Est asiatico, ottenendo ampi riconoscimenti da partner di lunga data - marchi famosi. Tutti i nostri prodotti di fusione in sabbia sono rigorosamente conformi alla norma ISO 9001 e ai principali standard internazionali del settore, e i test interni relativi alla resistenza alla trazione, alla resistenza agli urti e ai test interni non distruttivi hanno guadagnato la fiducia a lungo termine dei clienti. Il grado di sferoidizzazione della grafite nella ghisa ad alta resistenza raggiunge oltre il 90%. La maggior parte dei pezzi esportati vengono utilizzati in apparecchiature industriali, pompe, raccordi elettrici, componenti di macchine agricole, trasporti ferroviari, accessori navali e pezzi di ricambio automobilistici, ecc. Con un team tecnico altamente qualificato, possiamo adattare rapidamente la formulazione della miscela di stampaggio e i parametri del processo di fusione in base ai requisiti individuali - dalle prove su piccola scala alle consegne su larga scala, offrendo soluzioni economicamente vantaggiose che si adattano idealmente alle condizioni operative specifiche del cliente. Rispetto ai nostri concorrenti, offriamo soluzioni personalizzate più flessibili, tempi di consegna più brevi e prezzi competitivi, nonché servizi post-vendita completi, incluso supporto 24 ore su 24, 7 giorni su 7 e una garanzia di 3 anni su tutti i principali prodotti. Benvenuto tra noi: contattaci!

Le parti prodotte mediante fusione utilizzando modelli gassificati sono ampiamente utilizzate in vari settori
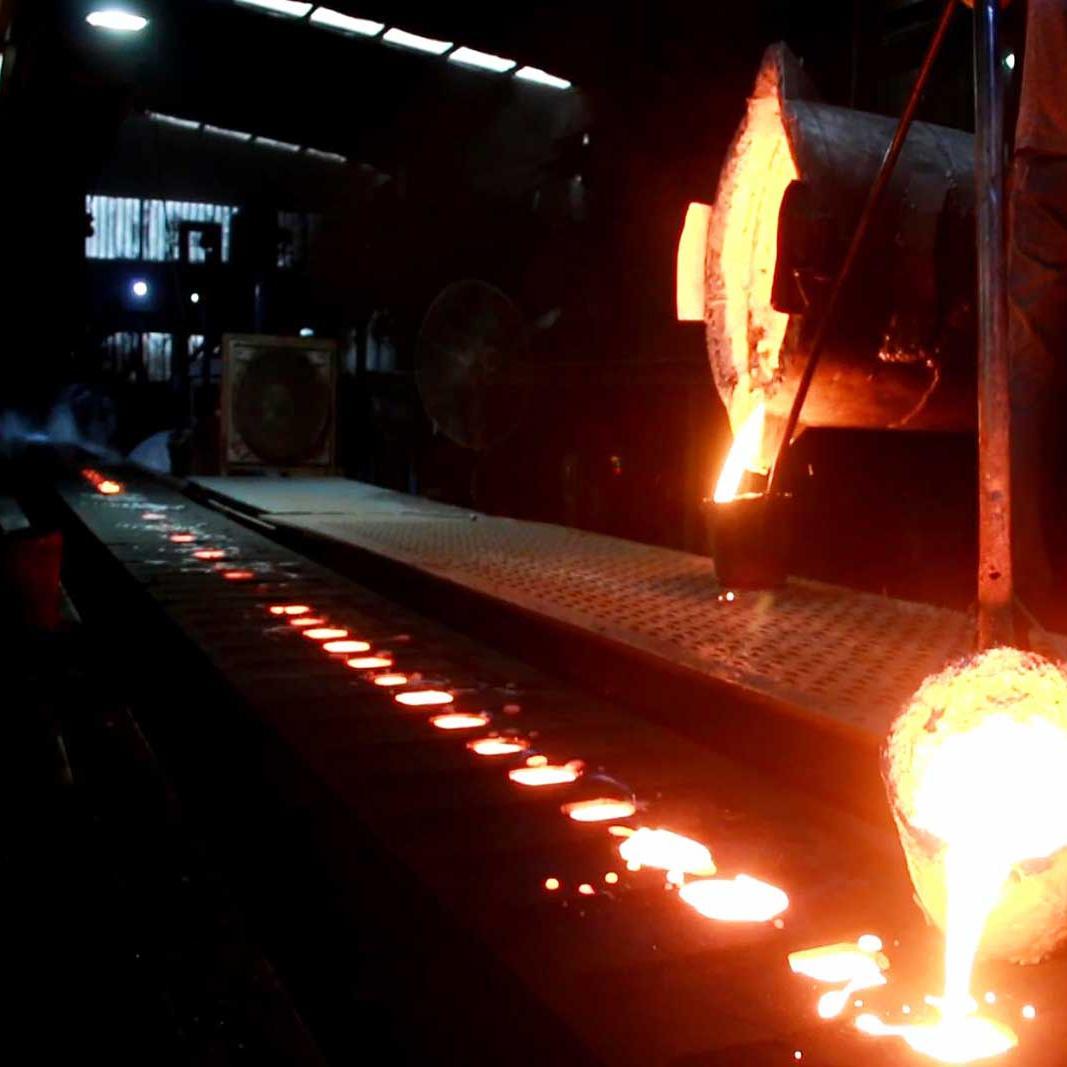
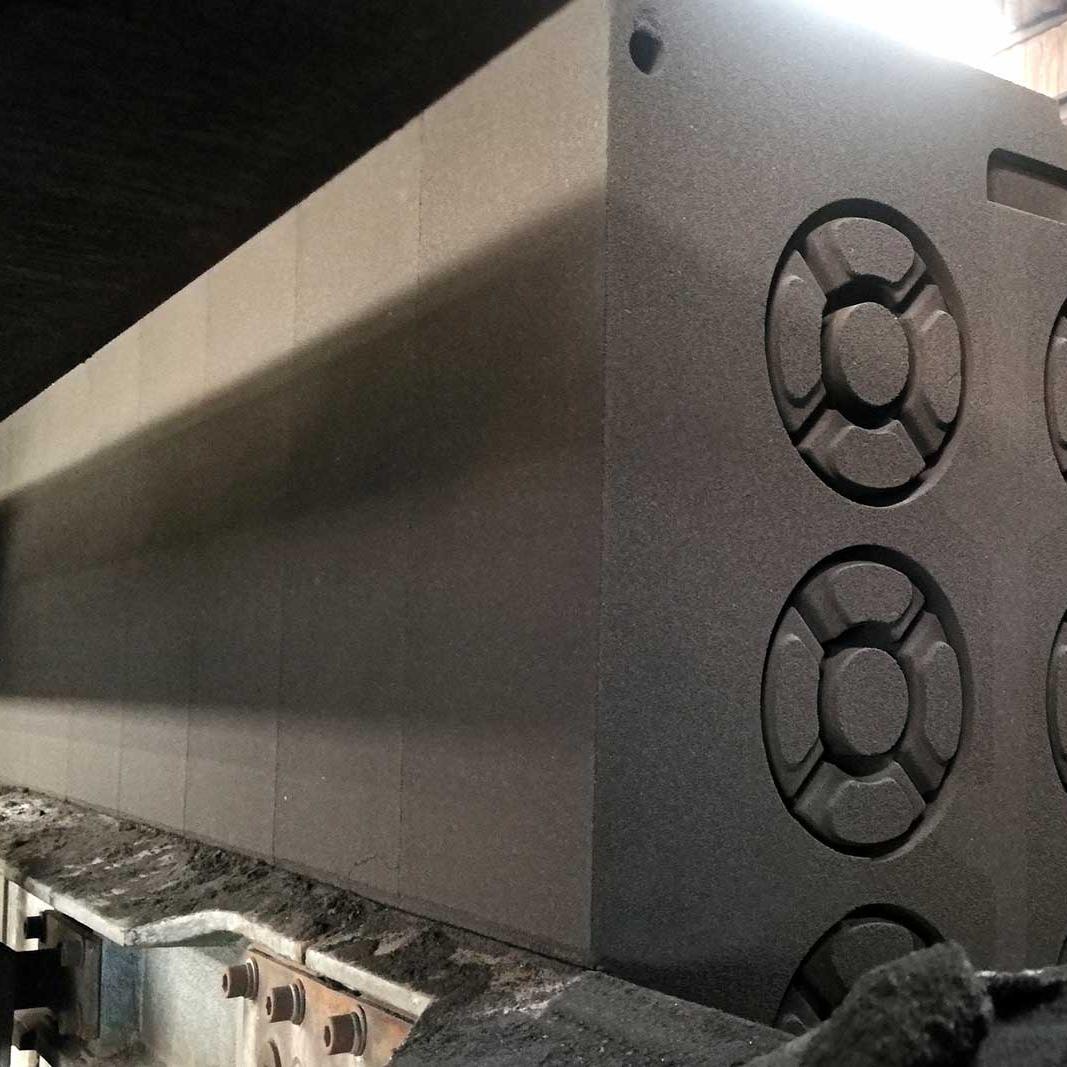
La fusione a gassificazione, nota anche come fusione a cera persa o fusione completamente bruciata (in breve EPC o LFC), è una tecnologia avanzata di fusione verde di precisione che produce prodotti vicini alla forma finale. Per la produzione viene utilizzato il polistirolo espanso (EPS), da cui vengono realizzati modelli solidi identici alla fusione finita. Questo processo non richiede l'apertura di stampi, la rimozione di modelli o la realizzazione di singole anime. Una volta che il blocco di schiuma è stato rivestito con un rivestimento ignifugo e completamente asciugato, viene posto nella sabbia silicea secca non legata, compattato utilizzando vibrazioni 3D e stabilizzato sotto pressione negativa. Durante la colata, la fusione ad alta temperatura gassifica istantaneamente il modello in schiuma e riempie lo spazio lasciato dal modello evaporato, formando un getto finito dopo il raffreddamento e l'indurimento. Principali vantaggi della fusione utilizzando modelli gassificati 1 Mancanza di separazione dello stampo, pendenze e nuclei di sabbia separati; le fusioni non presentano bave, deformazioni o linee di divisione, il che riduce la quantità di lavoro di pulizia di oltre il 70%. 2 In grado di produrre forme geometriche complesse in un'unica operazione: cavità profonde, pareti sottili, fori passanti irregolari e strutture convesso-concave possono essere fusi in un unico processo, semplificando notevolmente la progettazione del prodotto. 3 La sabbia asciutta senza leganti offre costi di rigenerazione estremamente bassi, una minore generazione di polvere e un ambiente di produzione più pulito rispetto alla colata di argilla e resina. 4 Processo tecnologico semplificato: vengono eliminate le operazioni di realizzazione delle anime, assemblaggio degli stampi, recupero dei modelli e riparazione degli stampi, il che facilita l'implementazione di linee seriali automatizzate. 5 I sovrametalli di lavorazione minimi aumentano l'utilizzo del materiale e riducono i costi di lavorazione secondaria; Una linea di produzione può passare in modo flessibile tra ghisa, acciaio e leghe di alluminio. Applicazioni tipiche 1 Ghisa duttile (QT400-18, QT600-3): alloggiamenti di ingranaggi, telai di macchine agricole, alloggiamenti di pompe, alloggiamenti di ingranaggi, staffe per macchine edili; 2 Componenti automobilistici: blocchi motore, collettori di aspirazione, alloggiamenti assali posteriori, alloggiamenti differenziali; 3 Getti di acciaio: corpi di valvole pesanti, corpi di macchine minerarie, elementi strutturali complessi resistenti all'usura; 4 Leghe di alluminio: alloggiamenti di motori elettrici, alloggiamenti di pompe dell'acqua, alloggiamenti di valvole multicanale di configurazione complessa.

PROCESSO DI COLATA IN SCHIUMA PERSA OEM - INTRODUZIONE
Questo processo è applicabile ai getti di ghisa sferoidale QT400-18, QT600-3, ghisa grigia, acciaio, alluminio e leghe di rame, in particolare per alloggiamenti integrati con complesse strutture multi-cavità. Si ottengono precisione dimensionale CT7–CT9 e rugosità superficiale Ra6,3–25 µm, che offrono una precisione complessiva più elevata rispetto alla fusione in argilla e la qualità della superficie in determinate condizioni è paragonabile alla fusione in conchiglia. Principio base dello stampaggio Un unico blocco di modelli in polistirolo espanso (colata, sistema di colata e utili incollati in un unico insieme) è ricoperto da un rivestimento resistente al fuoco per isolare dalla sabbia secca e rimuovere i gas di pirolisi formati quando la schiuma brucia. La sabbia asciutta non contiene argilla, resine o altri leganti; i granelli di sabbia sciolti vengono compattati e fissati sotto l'azione della pressione negativa del vuoto, formando una forma rigida. Quando la massa fusa ad alta temperatura entra in contatto con la schiuma, si verificano cracking termico, evaporazione e combustione dell'EPS. Un grande volume di gas viene rimosso attraverso i pori del rivestimento mediante un sistema di vuoto. La massa fusa riempie continuamente la cavità dello stampo, sostituendo il volume della schiuma. Dopo il raffreddamento, il vuoto viene tolto, la sabbia secca si sbriciola spontaneamente ed i getti possono essere rimossi integri. Sistema Materie Prime 3.1 Materiali per Modelli di Polistirene Espanso Granuli di EPS: standard per getti di ghisa sferoidale, ghisa grigia e alluminio con una densità di 18–20 kg/m³. La dimensione dei granuli non deve superare 1/9 dello spessore minimo della parete del getto, il coefficiente di pre-schiuma deve essere 40–60 volte. Copolimero STMMA ed EPMMA: utilizzato specificatamente per getti di acciaio per ridurre i difetti di carburazione sulla superficie dei getti. 3.2 Rivestimento ignifugo È costituito da polvere ignifuga (farina di quarzo, bauxite, polvere di zirconio), legante, sospendente e additivi funzionali. Il rivestimento viene applicato a pennello o a spruzzo sulla superficie della schiuma in 2-3 strati e completamente essiccato in forni a bassa temperatura. Impedisce la penetrazione del metallo, supporta i modelli in schiuma, dirige i gas di pirolisi e impedisce alla sabbia di entrare nella cavità dello stampo. 3.3 Sabbia di fonderia asciutta Sabbia di quarzo lavata e pulita, priva di umidità, argilla e leganti resinosi. Per i metalli ferrosi viene utilizzata sabbia grossolana, per le leghe di alluminio - sabbia fine. La sabbia di scarto non è contaminata da leganti organici e può essere rigenerata un numero infinito di volte dopo la vagliatura e il raffreddamento. Processo completo 4.1 Fabbricazione e assemblaggio di modelli in schiuma I granuli di EPS vengono pre-espansi, polimerizzati e modellati in singoli modelli di schiuma; per i prodotti su piccola scala, i modelli possono essere realizzati su macchine CNC da fogli di schiuma. Elementi separati in schiuma (colata, vasca di colata, alimentatori e profitti) sono incollati insieme in un unico blocco del modello per eliminare gli spazi nelle giunzioni. 4.2 Applicazione del rivestimento ignifugo ed asciugatura L'intero blocco del modello viene immerso o verniciato a spruzzo con uno speciale rivestimento per modelli gassificati in 2-3 strati, quindi completamente essiccato in forni a bassa temperatura. L'umidità residua causerà la formazione di sacche di gas durante il versamento. 4.3 Compattazione tridimensionale tramite vibrazione in una beuta da vuoto Installare la beuta su un tavolo vibrante, stendere lo strato inferiore di sabbia di 50–100 mm di spessore e compattarlo mediante vibrazione; Posizionamento di un blocco modello in schiuma completamente essiccato all'interno della muffola; riempimento strato per strato con sabbia asciutta con vibrazione sincrona triassiale (X/Y/Z) per 30–60 secondi per riempire completamente tutte le cavità interne, nervature e piccoli fori; Sigillare la parte superiore del pallone con pellicola di plastica e collegare una pompa a vuoto, stabilizzando la pressione negativa al livello di -0,04...-0,08 MPa; la pressione atmosferica fissa la sabbia sciolta in una forma rigida. 4.4 Colata continua sotto vuoto Il vuoto viene mantenuto mentre ferro fuso, acciaio o alluminio vengono versati uniformemente. La schiuma viene continuamente gassificata e il vuoto rimuove in modo sincrono i gas di scarico del cracking, garantendo un riempimento stabile dello stampo fino al completo riempimento dei profitti. 4.5 Raffreddamento, ribaltamento del pallone e espulsione Dopo che i getti si sono completamente solidificati e raffreddati, il vuoto viene interrotto e la pressione negativa viene rimossa. La fiaschetta si ribalta; la sabbia secca non legata si sbriciola spontaneamente separandosi dai rigetti. La sabbia di scarto viene setacciata, raffreddata e reimmessa al ciclo produttivo successivo. 4.6 Pulizia e trattamento termico Rimozione dei canali di colata e dei cuscinetti in schiuma integrati, pallinatura per rimuovere i residui di rivestimento dalle superfici. I getti in ghisa sferoidale (QT400-18, QT600-3) vengono ricotti o normalizzati a seconda delle esigenze, dopodiché vengono sottoposti al controllo dimensionale e delle proprietà meccaniche e vengono avviati allo stoccaggio.
Le fusioni in ghisa e acciaio di qualità stabile, corrispondono esattamente ai disegni. I tempi di consegna sono sempre rispettati.
Alessio
ClienteDiverse tecnologie di fusione consentono di ordinare parti di qualsiasi complessità. Il supporto tecnico è molto professionale.
Ivan
ClienteLo stabilimento realizza sia piccoli ordini di prova che grandi lotti di massa.