

-


-


-


-


WeChat

-
whatsapp


Prodotti






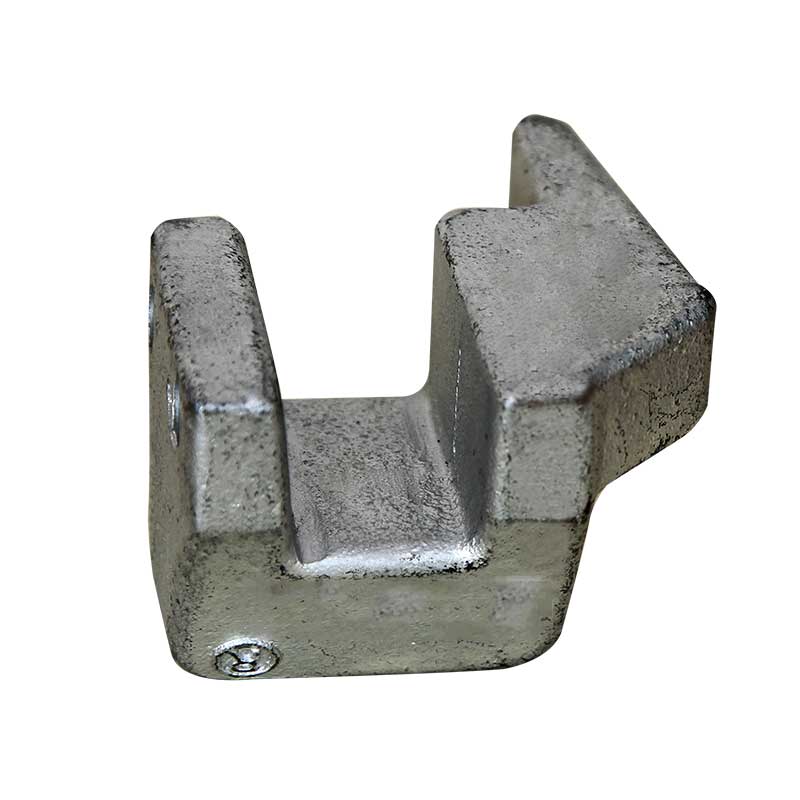
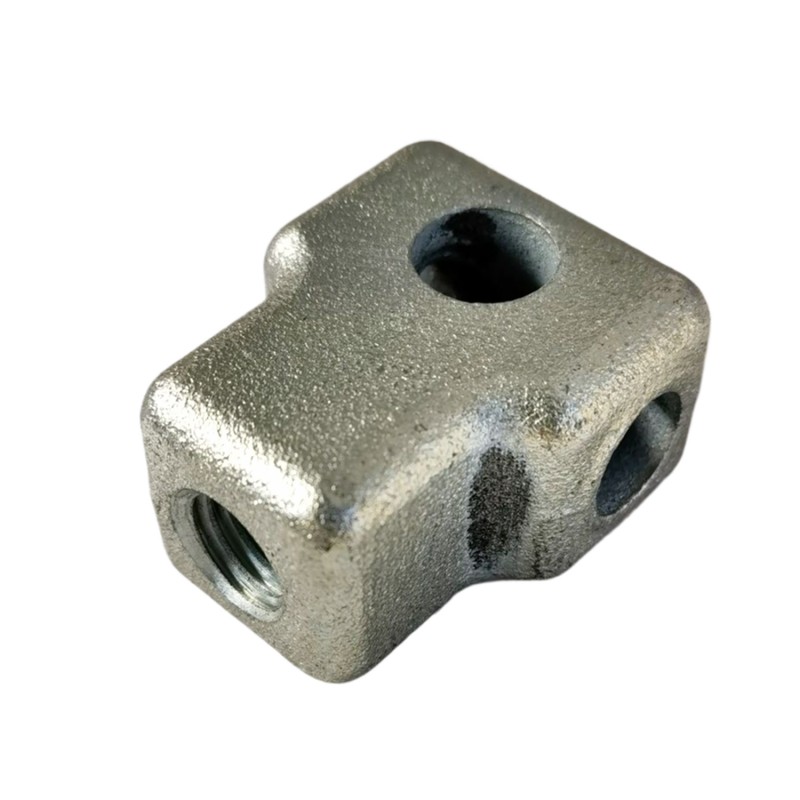
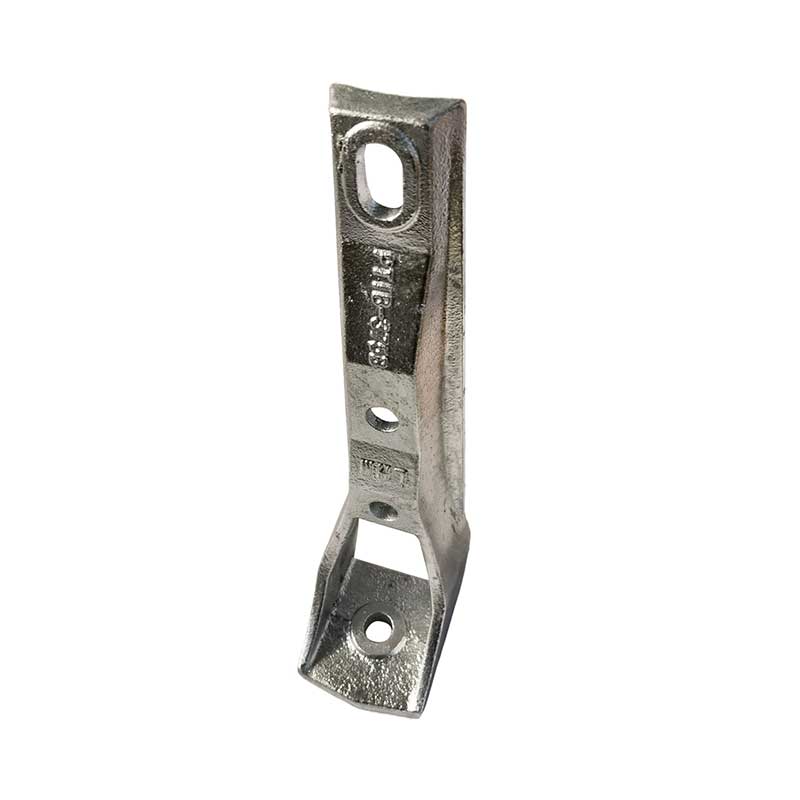
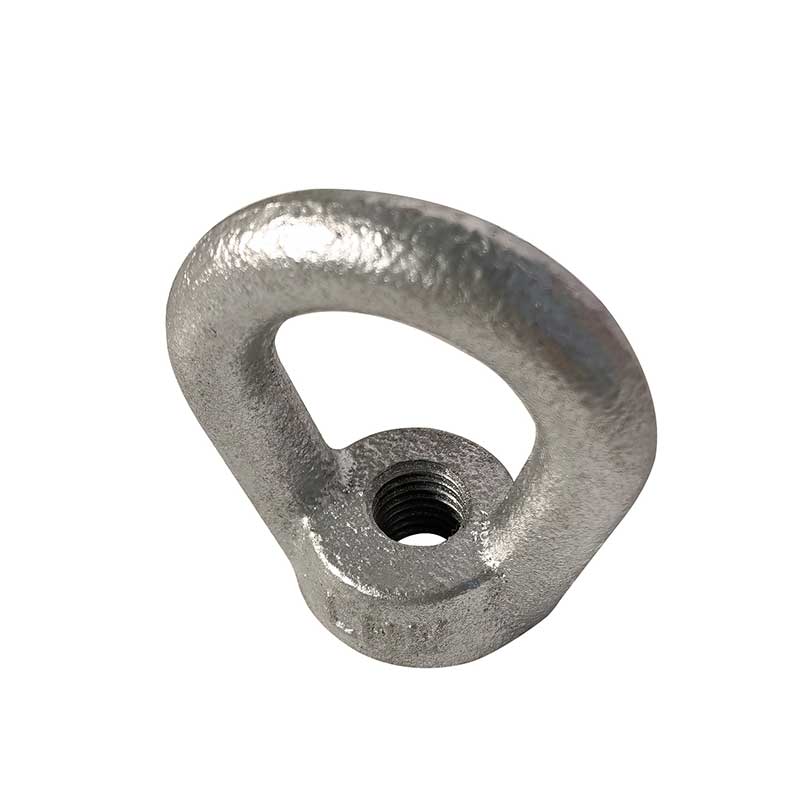
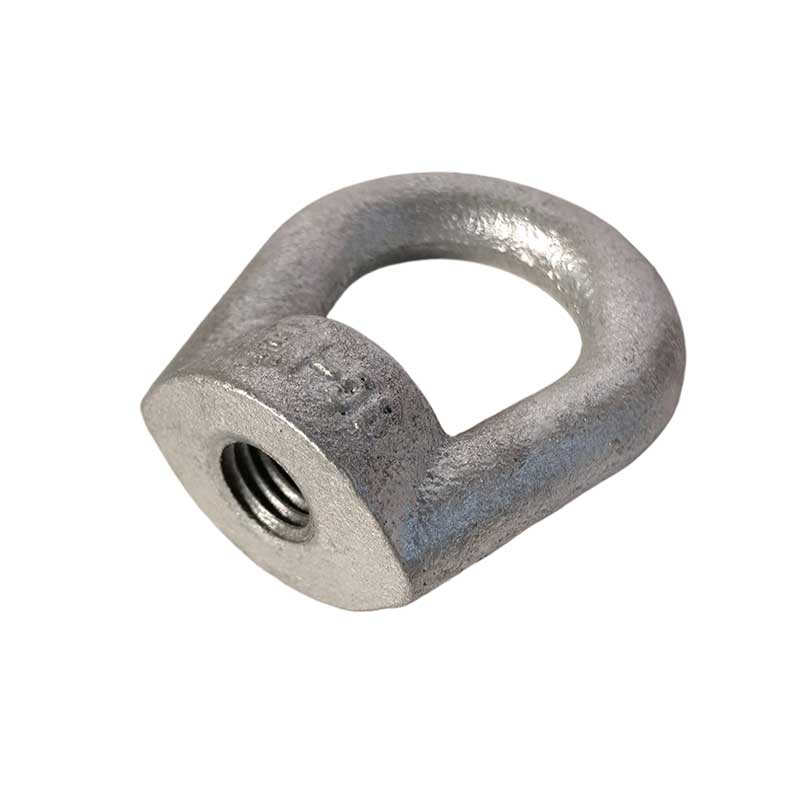
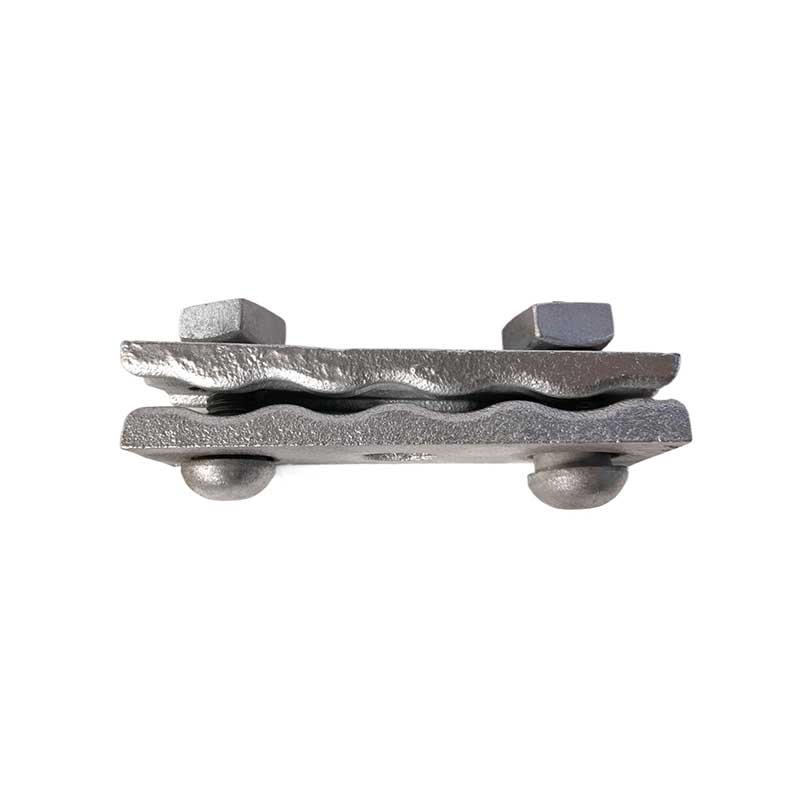
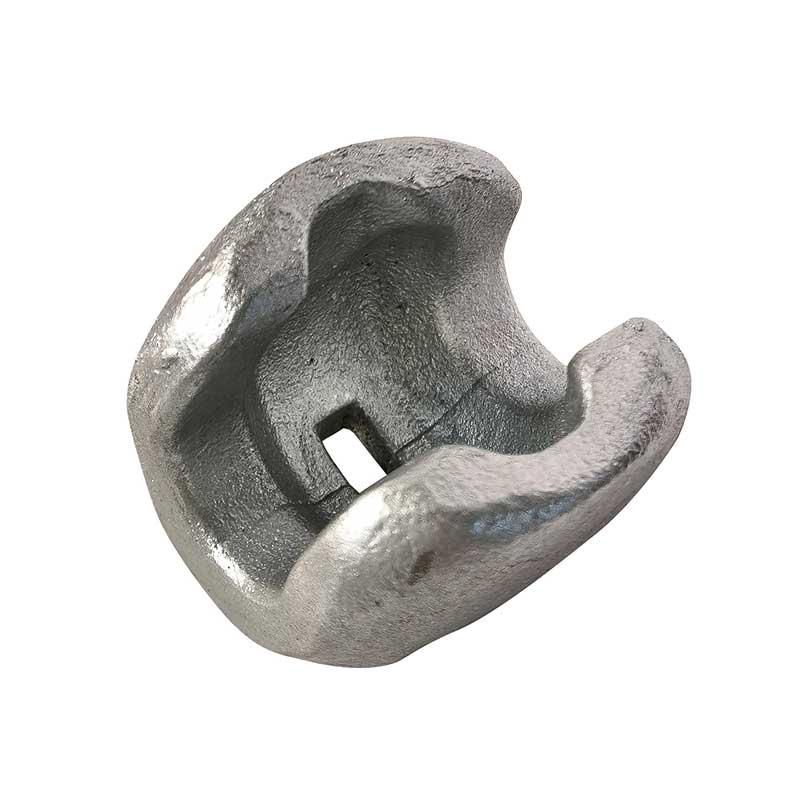
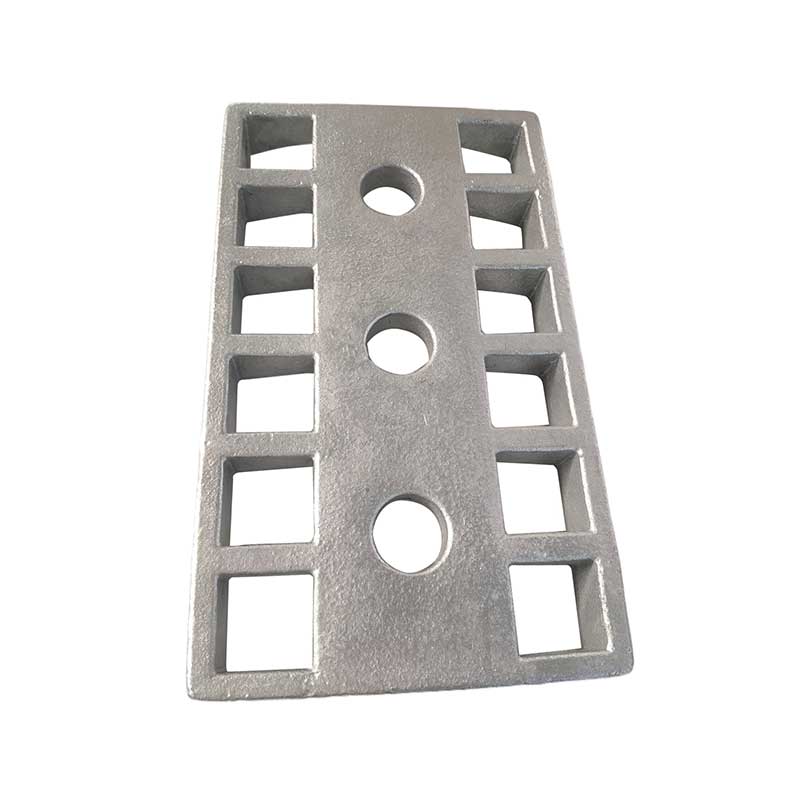
Colate in sabbia con rivestimento
Viene utilizzata sabbia rivestita (conchiglia), costituita da sabbia di quarzo, prerivestita con resina fenolica termoplastica e un indurente: esametilentetrammina. La piastra portamodelli in metallo viene riscaldata a 180–340 °C.
Descrizione
marcatore

Descrizione del prodotto
Processo di fusione in conchiglia (colata a caldo in conchiglia utilizzando sabbia rivestita, specializzata per la fusione di precisione di metalli ferrosi)
Principio del processo
Viene utilizzata sabbia rivestita (conchiglia), costituita da sabbia di quarzo, prerivestita con resina fenolica termoplastica e un indurente: esametilentetrammina. La piastra portamodelli in metallo viene riscaldata a 180–340 °C. Quando la sabbia rivestita viene a contatto con le alte temperature, la resina si scioglie rapidamente, si reticola e si indurisce, formando un guscio di sabbia duro e sottile sulla superficie della lastra del modello. Una volta rimosso il guscio, le due metà dello stampo vengono unite tra loro per formare la cavità dello stampo. La sabbia asciutta viene versata attorno all'esterno del guscio per supporto prima che venga versata la ghisa fusa, bilanciando il costo della fusione in sabbia con l'accuratezza dimensionale della fusione di precisione.
Materie prime speciali
Sabbia da modellatura: sabbia fine rivestita con contenuto di resina del 2,5-4%; bassa rigenerabilità.
Piastra modello: uno stampo diviso in acciaio fuso o ghisa, che presenta elevata resistenza al calore, resistenza all'usura e lunga durata con uso ripetuto.
Agente distaccante: stearato di calcio e olio di silicone per evitare che il guscio di sabbia si attacchi allo stampo.
Materiali ferrosi utilizzati: particolari di piccola e media precisione in ghisa grigia e duttile, come alberi a camme, ingranaggi, sedi valvole e alloggiamenti idraulici.
Schema tecnologico passo-passo del processo di fusione in conchiglia
Getti in ghisa nello stato di consegna, prodotti mediante fusione in conchiglia
Processo standard in sei fasi
(1) Riscaldamento della piastra del modello in metallo e applicazione dell'agente distaccante
Riscaldare lo stampo a 200–280 °C e applicare uniformemente l'agente distaccante per garantire la rimozione libera del guscio di sabbia.
(2) Applicazione della sabbia utilizzando una tramoggia ribaltabile (operazione di base)
Premere la lastra del modello riscaldata contro la tramoggia di stoccaggio della sabbia e capovolgere l'intero gruppo per coprire completamente la superficie del modello con sabbia rivestita. Mantieni la posizione per 8-15 secondi. La sabbia superficiale viene riscaldata per indurirsi in un guscio duro, mentre la sabbia sciolta non riscaldata viene versata nuovamente nella tramoggia.
(3) Ulteriore indurimento (burnout) dello stampo a conchiglia
Trasferire la lastra del modello con il guscio di sabbia formato in un forno di polimerizzazione secondaria a 180-220°C per 30-90 secondi per aumentare la resistenza termica del guscio. Lo spessore del guscio è controllato entro 8–15 mm.
(4) Rimozione del guscio, realizzazione delle anime e assemblaggio dei semistampi
Rimuovere il semiguscio finito dallo stampo utilizzando il meccanismo di espulsione. Per le parti con cavità interne, le anime vengono realizzate contemporaneamente con sabbia rivestita, quindi i semigusci superiore e inferiore vengono allineati e fissati insieme.
(5) Installazione nel pallone per rinforzo e riempimento
Posiziona lo stampo a conchiglia assemblato nel pallone e riempi lo spazio attorno con sabbia di supporto asciutta per evitare che il guscio si espanda e si rompa durante il versamento. Versare la ghisa fusa a una temperatura fissa di 1400–1460 °C.
(6) Raffreddamento, sgusciatura e pulizia
Dopo il raffreddamento per 4-12 ore, distruggere il guscio di sabbia e rimuovere i rigetti. Rimuovere materozze e materozze, eseguire la granigliatura, il rilevamento dei difetti e la lavorazione finale.
I principali vantaggi e svantaggi della fusione in conchiglia
Vantaggi (rispetto alla tradizionale fusione in sabbia)
Precisione notevolmente aumentata: tolleranza dimensionale CT9–CT11, dimensioni stabili ed eccellente ripetibilità nella produzione di massa.
Superficie liscia: rugosità superficiale Ra 6–25 µm con strato bruciato minimo, che riduce significativamente le tolleranze per tornitura, fresatura e rettifica.
Eccellente capacità di formare getti a pareti sottili: l'elevata rigidità dello stampo a conchiglia garantisce la produzione stabile di getti in ghisa con pareti sottili di 2-3 mm di spessore, topografia complessa e piccoli fori.
Consumo di sabbia estremamente basso: solo un sottile strato di guscio forma la cavità; il consumo di sabbia è solo 1/10 di quello della colata in sabbia convenzionale.
Altamente compatibile con l'automazione: compatibile con linee automatiche per la produzione di stampi a conchiglia in produzione di massa continua.
Struttura di fusione omogenea: la permeabilità controllata ai gas del guscio riduce significativamente i difetti, inclusi fori di gas e inclusioni di scorie.

contattaci
Prodotti popolari correlati
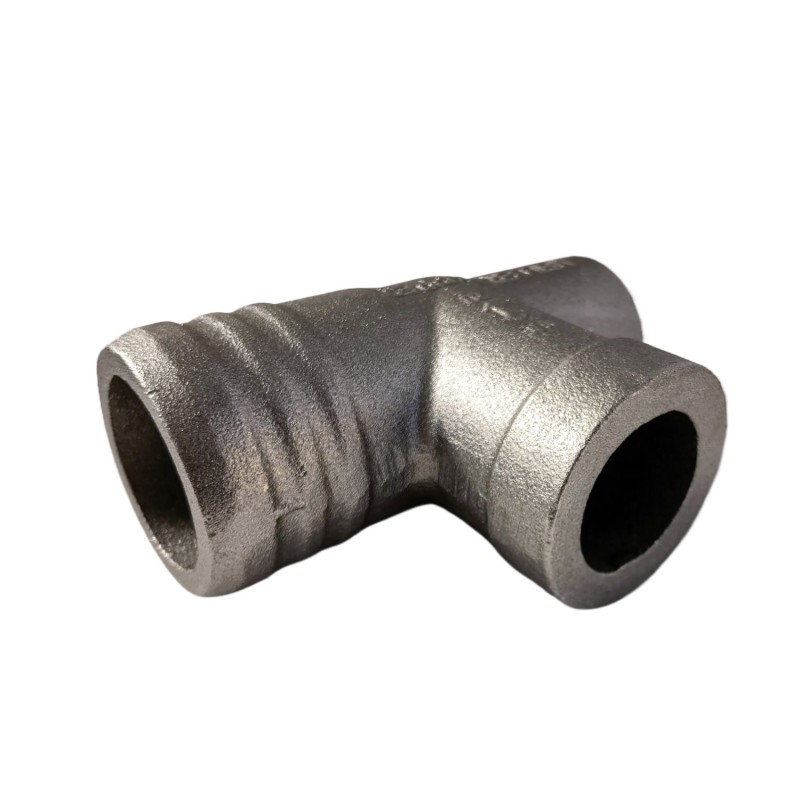
Raccordi per tubi
Essendo raccordi chiave progettati per sistemi idrici e di acque reflue, tubazioni comunali, impianti idraulici di edifici e altre applicazioni critiche, i nostri raccordi in ghisa di alta qualità sono prodotti mediante fusione in sabbia di ghisa fusa.
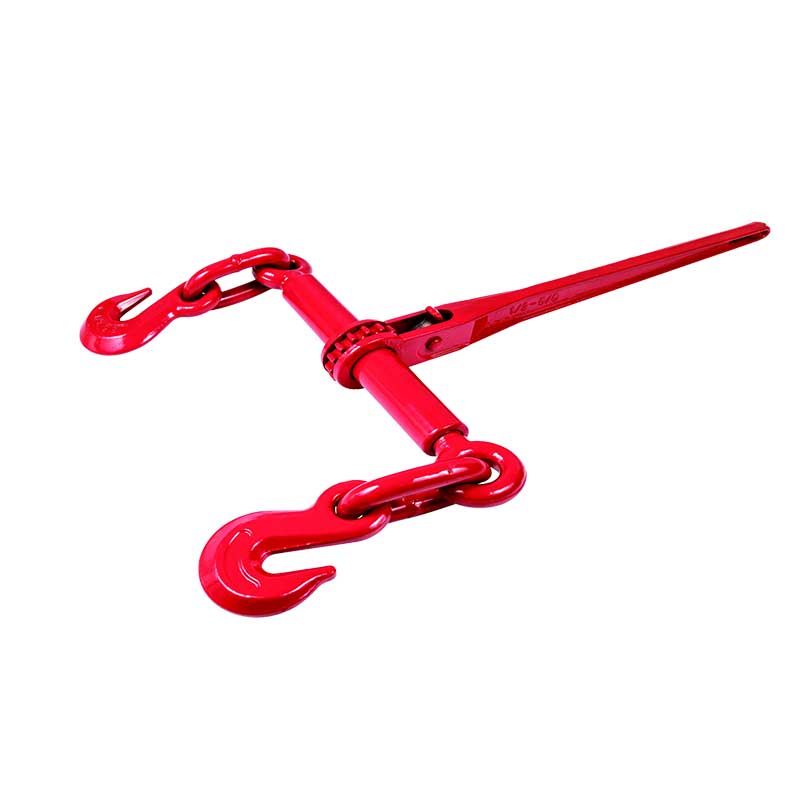
Elemento tendicatena
La nostra catena per colata in sabbia è un dispositivo di fissaggio del carico per carichi pesanti e ad alta resistenza, ampiamente utilizzato nel trasporto industriale, nelle manovre, nella legatura del carico e nel fissaggio di attrezzature pesanti.
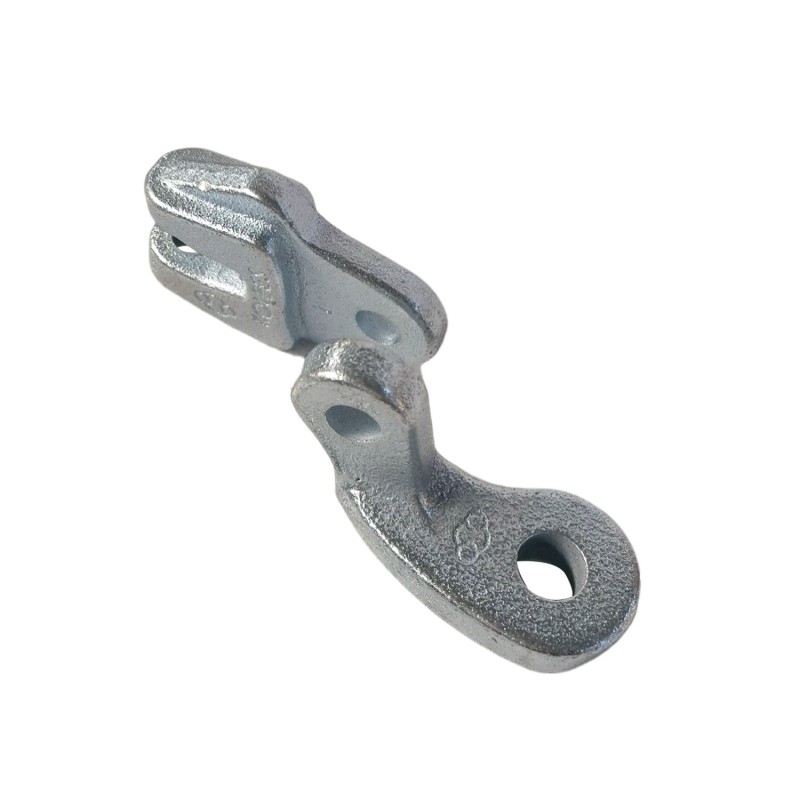
Morsetto per appendere
Il nostro morsetto per linee elettriche aeree fuso in sabbia è un elemento portante e di fissaggio di precisione ad alte prestazioni progettato per linee elettriche aeree, reti di distribuzione e sistemi aerei di sottostazioni in tutto il mondo.
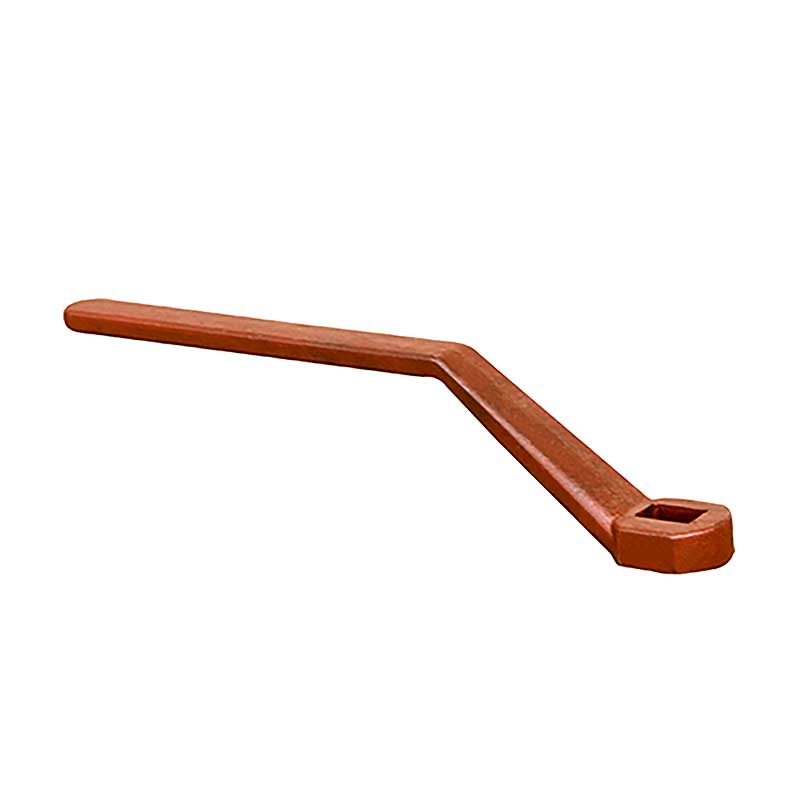
Maniglia della valvola
Maniglie e volantini industriali di alta qualità per valvole a saracinesca, valvole a saracinesca e valvole a farfalla. Realizzato in resistente ghisa, acciaio e alluminio. Certificato ISO 9001, design ergonomico, conforme API/ISO. È disponibile il servizio OEM/ODM personalizzato. Esporta in tutto il mondo.
Parti per macchine agricole
Le macchine agricole operano in condizioni di campo difficili con carichi elevati, dove l'affidabilità dei pezzi di ricambio determina direttamente i tempi di attività e l'efficienza della raccolta.
Nido d'occhio
Il nostro occhiello per presa di corrente fuso in sabbia è un elemento di connessione multifunzionale ad alta resistenza appositamente progettato per linee elettriche aeree, stringhe isolanti di sottostazioni e sistemi aerei di rete di distribuzione.
Volantino della valvola
Volantini industriali durevoli per valvole a saracinesca, valvole a saracinesca e valvole a farfalla. Opzioni ad alta resistenza in ghisa, acciaio e alluminio con mozzi lavorati di precisione. Produttore certificato ISO 9001 che offre servizi OEM/ODM. Consegna globale da Qingdao, Cina.
Dissuasore
Le bitte d'ormeggio in ghisa sono dispositivi di ormeggio essenziali ampiamente installati su banchine, moli e moli per trasferire in modo affidabile le forze di ormeggio dalle navi ormeggiate alla struttura del molo.
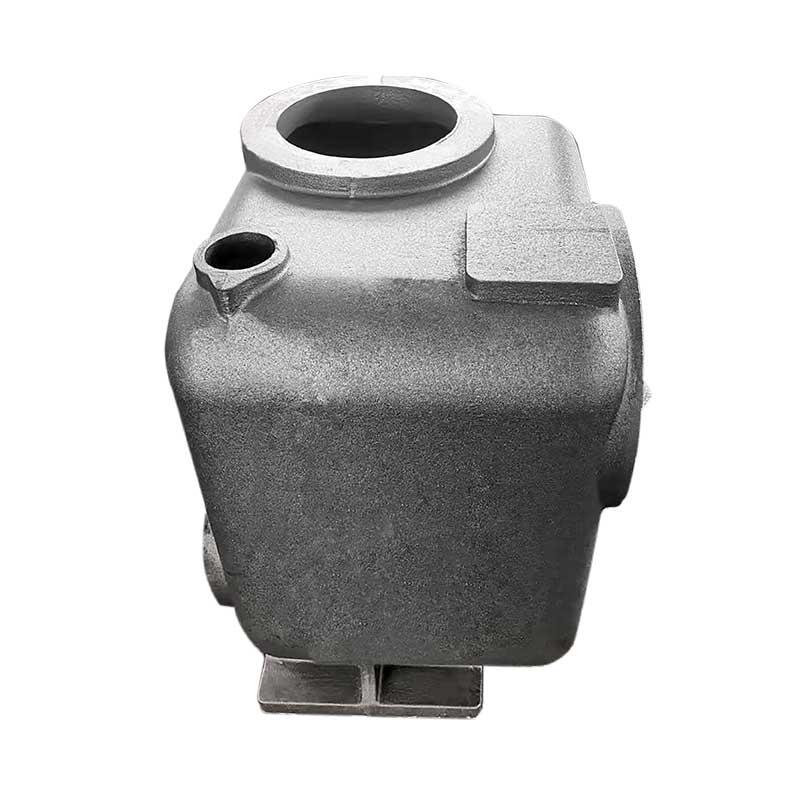
Girante della pompa
Giranti per pompe in fusione ad alta efficienza per applicazioni industriali, agricole e marine. Fusione di precisione in acciaio inossidabile SS304/316, acciai duplex, ghisa e bronzo. Certificazione ISO 9001, equilibratura dinamica e lavorazione CNC. Sono disponibili servizi OEM e ODM. Consegna globale da Qingdao.
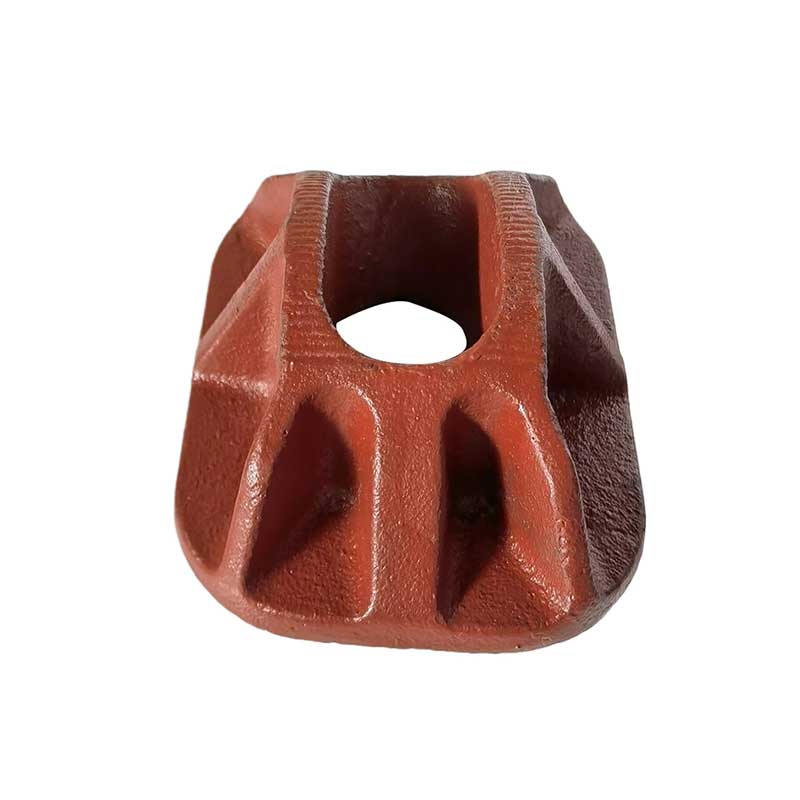
Staffa da marciapiede
La nostra staffa per palo elettrico da marciapiede in fusione di sabbia è un supporto di montaggio portante per carichi pesanti progettato specificamente per pali elettrici da marciapiede urbano, sistemi di illuminazione stradale e strutture di distribuzione pubblica.
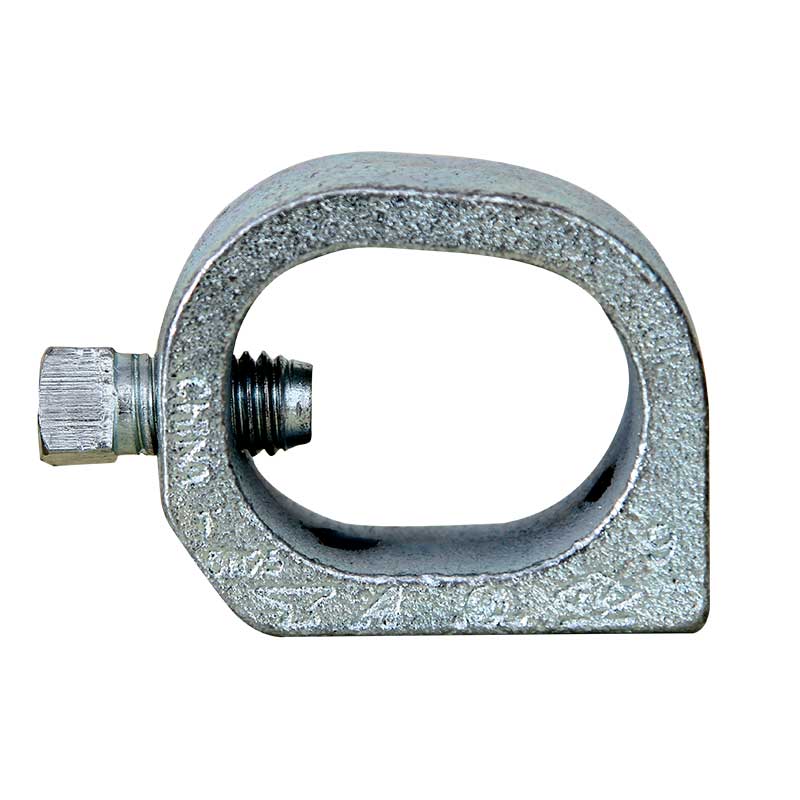
Morsetto per trave
Produttore certificato ISO di morsetti per travi pesanti. Soluzioni di colata personalizzate utilizzando sabbia di argilla e stampaggio a conchiglia. Approvato CE, UL, FM. Prezzi diretti di fabbrica per i mercati statunitense ed europeo. Richiedi un preventivo oggi stesso.
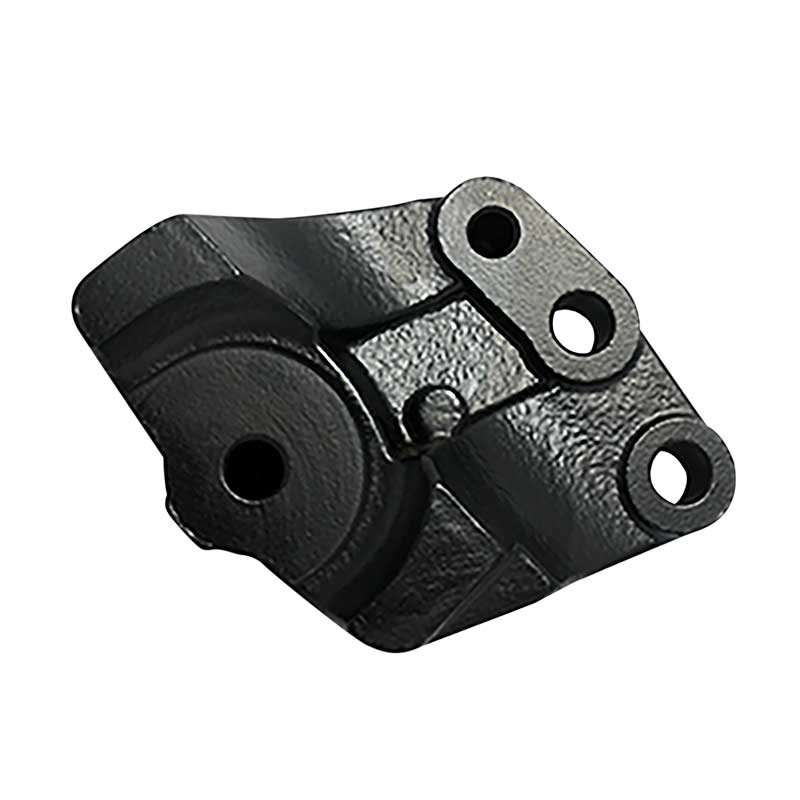
bilanciere per auto
Bilancieri in ghisa di alta qualità per motori di automobili. Realizzati in ghisa ad alta resistenza QT450/QT500 con superfici di lavoro lavorate a CNC. La fonderia è certificata ISO 9001 e IATF 16949. Elevata resistenza alla fatica e all'usura. Esporta in tutto il mondo da Qingdao, Cina.
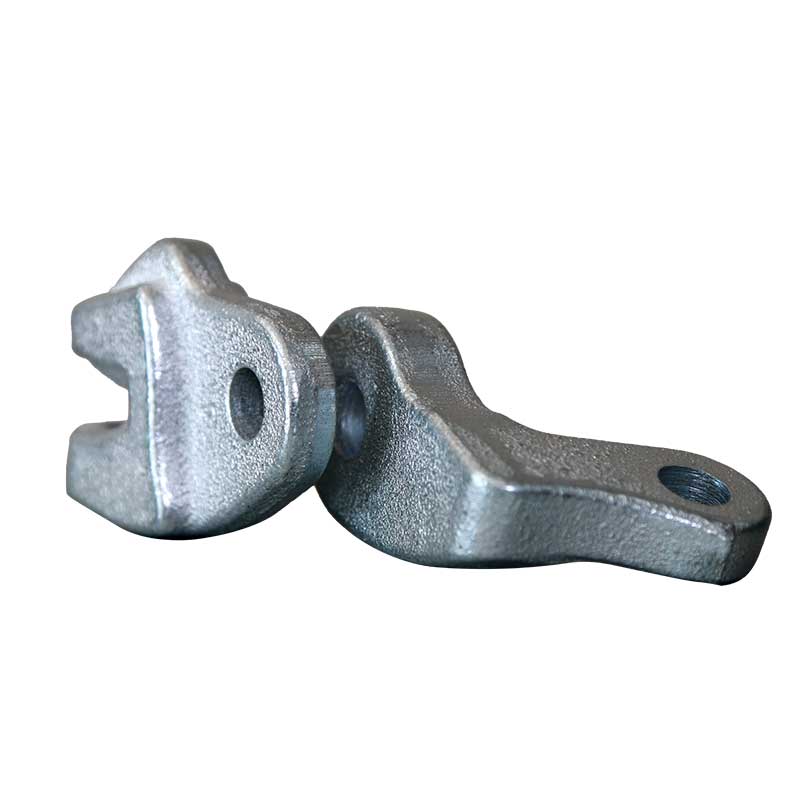
Fissaggio strutturale universale
Ingegneria dei fissaggi strutturali universali per condizioni operative severe. Fonderia certificata ISO 9001 che offre fusioni personalizzate (stampaggio di argilla, sabbia/conchiglia) per i mercati di Stati Uniti, UE e Sud America. Elevata robustezza, resistenza alla corrosione, conforme agli standard ASTM/DIN. Richiedi un preventivo.
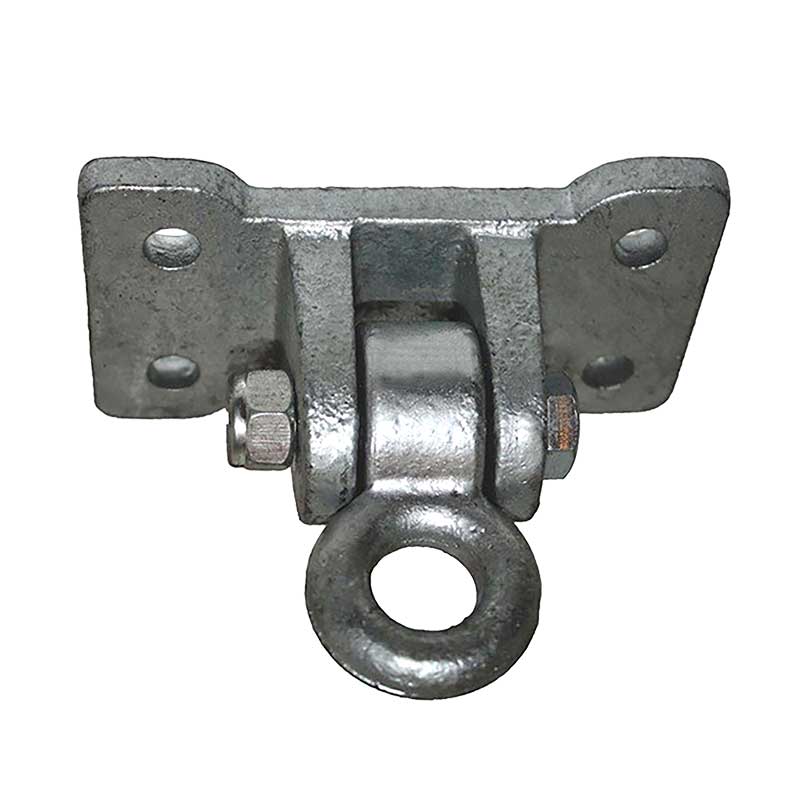
Supporto girevole per bretelle
Elementi di fissaggio girevoli ad alte prestazioni per il rinforzo sismico di tubi, condotte e passerelle portacavi. Fonderia certificata ISO 9001 che offre componenti personalizzati in acciaio fuso/ferro lavorati con precisione. Conforme alle norme ASCE 7, IBC e EN. Esportazione negli USA, UE e Sud America.
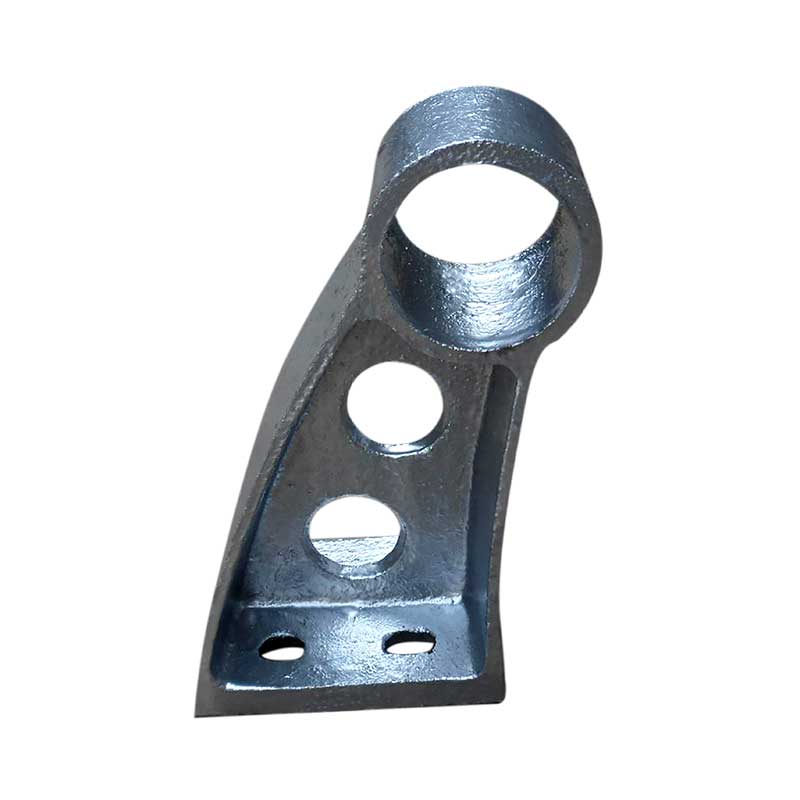
Staffa di supporto guardrail
Staffe di supporto in ghisa e acciaio ad alta resistenza per guardrail di autostrade e ponti e barriere stradali. Fusione di precisione, zincata a caldo, certificata ISO 9001. Durevole, resistente alla corrosione, personalizzato per progetti infrastrutturali globali. Esportazione da Qingdao, Cina.
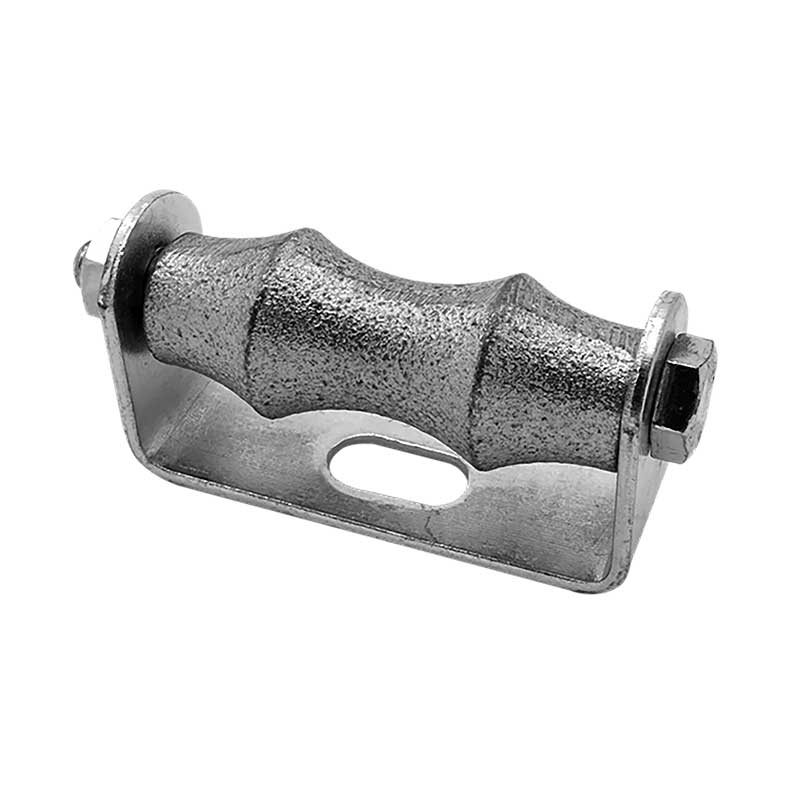
Rullo per tubi
Produttore certificato di rulli per tubi industriali e rulli di supporto. Rulli in acciaio/ghisa ad alto carico per oleodotti, gasdotti e condotte edili. Servizi OEM/ODM personalizzati, conformità ASTM/DIN. Esportazione negli USA, UE e Sud America. Richiedi un preventivo.